


中古レーザークリーナー・中古レーザー溶接機 販売コーナーを新設しました
GGBではこのたび、中古レーザークリーナー・中古レーザー溶接機の販売コーナーを新設しました。
レーザークリーナーやレーザー溶接機の導入をご検討いただく中で、
「新品より導入費用を抑えたい」
「まずは中古機から検討したい」
「実際の機器状態を確認してから購入したい」
といったご相談をいただくことがあります。
そこでGGBでは、機器の状態を確認し、点検・動作確認を行った中古レーザー機器をご案内する専用ページを公開しました。
現在販売中の中古レーザー機器
現在は、GGB-BP100W 100Wパルスレーザークリーナーを掲載しています。
GGB-BP100Wは、機動性に優れたバックパック型の100Wパルスレーザークリーナーです。高所や狭所など、従来の機器を持ち込みにくい現場での使用にも適したモデルです。GGBのレーザークリーナー製品ページでも、GGB-BP100Wの仕様や特徴をご確認いただけます。
▶ GGB-BP100Wを含むレーザークリーナー製品情報を見る
今回掲載している中古機器についても、GGBにて機器の状態を確認し、点検・動作確認を行ったうえで販売しています。
中古機器でもデモ・テストのご相談が可能です
中古レーザー機器についても、機器の状態や販売条件に応じて、デモ・テストのご相談を承ります。
「実際にどの程度サビや塗膜を除去できるのか確認したい」
「自社の対象物で使用できるか試したい」
「新品と中古品のどちらが適しているか相談したい」
といった場合も、お気軽にお問い合わせください。
中古レーザー機器の在庫情報は随時更新します
中古レーザークリーナー・中古レーザー溶接機は、入荷状況や販売状況によって掲載内容が変わります。
今後も販売可能な機器が入荷した際には、専用ページへ随時追加していく予定です。
中古レーザークリーナー、中古レーザー溶接機をお探しの方は、ぜひこちらをご覧ください。
▶ 中古レーザークリーナー・中古レーザー溶接機 販売ページはこちら
お問い合わせ
中古機器の在庫状況、価格、デモ・テスト、機器の状態については、お問い合わせフォームよりお気軽にご相談ください。
▶ お問い合わせはこちら

レーザークリーナーはmJが大きいほど強い?パルスエネルギーとW・周波数の関係をメーカーが解説
レーザークリーナー、特にパルスレーザークリーナーの仕様を見ると、「100W」「200W」「500W」といった出力のほかに、「1mJ」「1.5mJ」「15mJ」といった数値が記載されていることがあります。
この**mJ(ミリジュール)**とは、いったい何を表しているのでしょうか。
また、
「mJが大きいほどレーザーは強いの?」
「同じ500Wなら、1mJと15mJでは何が違うの?」
と疑問に思われる方も多いのではないでしょうか。
レーザークリーナー専門メーカーの合同会社ジージービーが、パルスレーザーを比較するうえで重要な「mJ」について、できるだけ分かりやすく解説します。
mJ(ミリジュール)とは?
mJとは「ミリジュール」のことで、パルスレーザーでは一般的に1回のパルスに含まれるエネルギーを表す指標として使われます。
例えば、1mJ、1.5mJ、5mJ、15mJといった表記があります。
数字が大きいほど、1回のパルスに持たせることのできるエネルギーが大きくなります。
単純なエネルギー量だけを比較すれば、15mJは1mJの15倍です。
しかし、
「15mJだから、どんな加工でも1mJより15倍強い」
という意味ではありません。
レーザークリーナーの実際の加工性能は、mJだけでは決まらないからです。
W(ワット)とmJは何が違う?
W(ワット)はレーザーの平均出力を表します。
一方、mJは1発あたりのパルスエネルギーです。
パルスレーザーでは、基本的に次の関係があります。
平均出力(W)=1パルスのエネルギー(J)× 周波数(Hz)
例えば100Wのレーザーで、1パルスが1mJの場合、
1mJ × 100,000回/秒 = 100W
となります。
つまり100kHzでは、1秒間に10万回のパルスを照射して100Wの平均出力になります。
一方、100Wで1.5mJの場合は、
100W ÷ 0.0015J ≒ 66,700Hz
となり、単純計算では約66.7kHzで100Wと1.5mJが両立することになります。
周波数を上げると1発あたりのエネルギーはどうなる?
平均出力が一定であると仮定すると、周波数を高くするほど、1発あたりに割り当てられるエネルギーは小さくなります。
100Wを例にすると次のようになります。
周波数 | 1発あたりの理論エネルギー |
|---|---|
100kHz | 約1.0mJ |
200kHz | 約0.5mJ |
500kHz | 約0.2mJ |
600kHz | 約0.17mJ |
この表だけを見ると、
「それなら周波数を下げて、mJを大きくした方が一番強いのでは?」
と思われるかもしれません。
しかし、実際のレーザークリーニングはもう少し複雑です。
低周波・高mJと、高周波・低mJでは性格が違う
低い周波数で高い単発エネルギーを使用すると、1発ごとのエネルギーを大きくして対象物へ作用させることができます。
イメージとしては、
「少ない回数で強く叩く」
ような使い方です。
一方、高い周波数では1発あたりのエネルギーは小さくなりますが、非常に短い時間間隔で多くのパルスが照射されます。
こちらは、
「小さなエネルギーを高い密度で連続して当てる」
ような状態になります。
そのため、高周波条件ではパルスの重なりや熱の蓄積によって、低周波とは異なる加工特性が現れることがあります。
高周波の方が錆が速く取れることもある
ここが、mJを理解するうえで非常に重要なポイントです。
例えば深い錆を除去する場合、必ずしも最大mJで照射する条件が最も速く錆を除去できるとは限りません。
高周波で多数のパルスを重ねることで、錆層へ連続的にエネルギーが入り、除去が進みやすくなる場合があります。
ジージービーが行っている加工テストでも、一部の深い錆では、高周波側の条件で除去が速くなるケースを確認しています。
一方で、高周波・高密度で照射すると母材側にも熱が蓄積しやすくなり、表面の変色や照射焼けなどが現れる場合があります。
つまり、
「錆がよく取れる条件」と「母材への影響が最も少ない条件」は、必ずしも同じではありません。
母材への影響については、こちらの記事でも詳しく解説しています。
レーザークリーナーは母材を傷める?熱影響と仕上がりをメーカーが解説
mJが大きいほど母材を傷めやすい?
これも、mJの数字だけでは判断できません。
同じスポット面積、同じパルス幅などの条件で比較すれば、単発エネルギーが大きいほど、単位面積へ大きなエネルギーを与えられる可能性があります。
しかし実際のレーザークリーナーでは、スポット径、ビーム形状、パルス幅、周波数、走査速度、スキャン幅、焦点位置などによって、ワークへ与えられるエネルギー密度は大きく変わります。
そのため、
「1mJだから母材に優しい」
あるいは、
「15mJだから母材を傷めやすい」
と単純に判断することはできません。
低いmJであっても、高周波・低速走査などによって同じ場所へ多数のパルスが集中すれば、熱影響が大きくなる場合があります。
パルス幅(ns)も重要
パルスレーザーでは、mJと並んで**パルス幅(ns:ナノ秒)**も重要な項目です。
同じ1.5mJのエネルギーでも、それを100nsで出す場合と30nsで出す場合では、短い時間にエネルギーを集中させる30nsの方が、理論上のピークパワーは高くなります。
単純化すると、
ピークパワー ≒ パルスエネルギー ÷ パルス幅
という関係になります。
したがってレーザークリーナーを比較する場合は、
何Wか
だけではなく、
何mJか、何nsか、どの周波数で使用するか
まで見る必要があります。
500Wなら1mJと15mJ、どちらが強い?
これも「どちらが強い」と一言では決められません。
500Wを一定として単純計算すると、
15mJでは約33.3kHz
1mJでは500kHz
で500W相当になります。
15mJ側は、1回のパルスへ大きなエネルギーを持たせることができます。
一方、1mJ側は、より多くのパルスを短い時間間隔で照射します。
つまり同じ500Wであっても、
レーザーの使い方や加工特性が異なる
ということです。
さらに実際には、光源によってビーム品質やスポット形状なども異なるため、mJの数値だけで加工能力を比較することはできません。
高mJにはどんなメリットがある?
高い単発パルスエネルギーには、1回のパルスでより大きなエネルギーを対象物へ与えられるという特徴があります。
厚い錆、酸化物、塗膜などでは、この高い単発エネルギーが有効になる場合があります。
また、比較的広い照射面積でも必要なエネルギー密度を確保しやすいため、大面積処理や処理速度を求める用途でメリットが出ることもあります。
ただし、
高mJの光源を搭載しているだけで、高い加工能力が保証されるわけではありません。
最終的には、
mJ・パルス幅・周波数・ビーム特性・走査条件
を組み合わせて加工条件を作る必要があります。
「高mJ=高性能」ではない
レーザークリーナーを比較するとき、
「mJが大きい方が高性能」
という説明は分かりやすい反面、正確ではありません。
高mJには高mJのメリットがあり、低mJには低mJの特性があります。
同じmJであっても、ビーム品質やパルス幅が違えば加工結果も変わります。
重要なのは、
「数字が大きいか」ではなく、「目的の加工に適したレーザー特性を持っているか」
ということです。
CWとパルスでは考え方も異なる
mJという考え方が特に重要になるのは、パルスレーザークリーナーです。
広い面積を高速処理する連続波(CW)と、短いパルスを利用して表面処理を行うパルスレーザーでは、レーザーの使い方そのものが異なります。
CWとパルスの違いについては、こちらの記事で詳しく解説しています。
レーザークリーナーの連続波(CW)とパルスの違いとは?用途・仕上がり・選び方を徹底比較
最終的には実際のワークで確認することが重要
レーザー光源の仕様を見ることはもちろん重要です。
しかし最終的に必要なのは、カタログ上の数値ではなく、
対象物をきちんと除去できるか、母材への影響は許容できるか、必要な処理速度が出るか、求める仕上がりになるかという実際の加工結果です。
例えば黒皮除去でも、必要なのが「黒皮を除去すること」なのか、「後工程に適した表面状態まで仕上げること」なのかによって、最適なレーザーや加工条件は変わります。
実際の黒皮除去テストについてはこちらをご覧ください。
H鋼の黒皮除去はレーザークリーナーで可能?構造用鋼材による加工テストで検証
まとめ|mJだけではレーザークリーナーの性能は決まらない
mJは、パルスレーザークリーナーを理解するうえで非常に重要な性能指標です。
しかし、
mJが大きい=必ず高性能
でも、
mJが小さい=母材に優しい
でもありません。
実際の加工性能は、平均出力(W)、単発パルスエネルギー(mJ)、パルス幅(ns)、周波数(kHz)、ビーム特性、スポット径、走査速度などの組み合わせによって決まります。
そのため、レーザークリーナーを選定するときは、カタログ上のW数やmJだけを比較するのではなく、実際に加工したいワークで確認することが重要です。
ジージービーでは、お客様の実際のワークを使用した加工テストを行い、除去状態、母材への影響、処理速度、仕上がりなどを確認しながら、用途に適したレーザークリーナーと加工条件を検討しています。
レーザークリーナーの選定や、実際のワークでの加工可否については、お気軽にご相談ください。
合同会社ジージービー
レーザークリーナーは水を使う?洗浄剤は必要?意外と知らないレーザー洗浄の基本
「レーザークリーナーって、水を使って洗うんですか?」
「洗浄剤や薬品は必要ですか?」
レーザークリーナーを初めてご覧になった方から、このようなご質問をいただくことがあります。
「クリーナー」という名前なので、高圧洗浄機のように水を使ったり、専用の洗浄液を使ったりするイメージを持たれる方もいらっしゃるかもしれません。
実はレーザークリーナーは、基本的に水も洗浄剤も使わないドライな表面処理技術です。
今回は、レーザークリーナー専門メーカーの合同会社ジージービーが、「レーザークリーナーってそもそもどうやって汚れを落としているの?」という基本的な疑問を分かりやすく解説します。
レーザークリーナーは基本的に水を使いません
レーザークリーナーは、レーザー光を対象物の表面へ照射して、サビ・塗膜・黒皮・汚れなどを除去する装置です。
一般的な洗浄機のように、水を吹き付けて汚れを洗い流すわけではありません。
そのため基本的には、
水
洗浄液
研磨剤
などを使用せずに表面処理を行うことができます。
つまり、「洗う」というよりも、レーザーを使って表面に付着している不要なものを除去すると考えた方がイメージしやすいかもしれません。
洗浄剤や薬品も基本的には必要ありません
レーザークリーナーでは、通常のレーザー加工そのものに洗浄剤や剥離剤などを必要としません。
これはレーザークリーニングの大きな特徴の一つです。
例えば薬品を使用する洗浄方法では、使用した薬品の管理や廃液処理が必要になる場合があります。
水を大量に使用する洗浄方法でも、洗浄後の排水や乾燥工程などを考える必要があります。
レーザークリーナーは基本的にドライ処理なので、水や洗浄剤を使わずに表面処理できることがメリットになります。
では、レーザーを当てると何が起こっている?
レーザー光をサビや塗膜などへ照射すると、対象物がレーザーエネルギーを吸収します。
その結果、表面に付着している物質が除去されます。
ただし、レーザークリーニングの反応は対象物によって異なります。
例えば、
サビ
黒皮
塗装
油分
カーボン
などでは、レーザーを照射したときの反応や適切な加工条件がそれぞれ異なります。
そのため、
「レーザーを当てれば何でも同じように取れる」
というわけではありません。
母材と除去したいものに合わせて、レーザー出力や走査速度などを設定することが重要です。
水を使わないと、どんなメリットがある?
水を使わないレーザークリーニングには、いくつかのメリットがあります。
例えば、洗浄後にワークが水で濡れないため、乾燥工程を必要としないケースがあります。
また、薬品を使用しないため、加工そのものでは洗浄剤の準備や廃液処理を必要としません。
さらにレーザーは非接触加工なので、ブラシや研磨材を直接ワークへ押し付ける必要もありません。
そのため、
「できるだけシンプルな工程で表面処理したい」
という用途では、レーザークリーナーが有効な選択肢になる場合があります。
水を使わない=何も発生しない、ではありません
ここは非常に重要なポイントです。
レーザークリーナーは水や洗浄剤を使わないからといって、
「加工中に何も発生しない」
わけではありません。
サビ・塗装・油分・その他の付着物へレーザーを照射すると、加工対象によって、
粉塵
ヒューム
煙
臭気
などが発生する場合があります。
特に塗装や油分などを除去する場合は、対象物の成分によって発生するものも変わります。
そのため、レーザークリーナーを実際の現場で使用する際には、レーザー本体だけでなく、集塵・換気などの作業環境も含めて考えることが大切です。
レーザーなら母材を傷めない?
ここまで読むと、
「水も使わない」
「研磨材も使わない」
「しかも非接触」
なら、
「母材にはまったく影響しないの?」
と思われるかもしれません。
実際には、レーザーもエネルギーを使用する加工なので、条件設定が重要です。
レーザー方式・出力・走査速度・照射回数・母材の材質や板厚などによって、加工後の表面状態は変わります。
この点については、こちらの記事で詳しく解説しています。
レーザークリーナーは母材を傷める?熱影響と仕上がりをメーカーが解説
レーザークリーナーにも種類があります
レーザークリーナーには、大きく分けて連続波(CW)とパルスという方式があります。
大面積を効率よく処理したい場合と、母材への熱影響を抑えながら仕上がりを重視したい場合では、適したレーザー方式が異なることがあります。
「CWとパルスって何が違うの?」という方は、こちらの記事も参考にしてください。
レーザークリーナーの連続波(CW)とパルスの違いとは?用途・仕上がり・選び方を徹底比較
「この汚れもレーザーで落とせる?」というご相談も歓迎です
レーザークリーナーは、水や洗浄剤を基本的に使用せず、レーザー光によって表面処理を行える装置です。
しかし実際には、
何を除去したいのか?
母材は何なのか?
によって、レーザーの反応は大きく変わります。
だからこそジージービーでは、カタログだけで「できます」と判断するのではなく、実際のワークを使った加工テストを大切にしています。
「サビを落としたい」
「塗装を剥がしたい」
「金型に付着した汚れを取りたい」
「そもそもレーザーで取れるものなのか分からない」
そんな段階でも構いません。
まずは加工したいものをお聞かせください。
まとめ|レーザークリーナーは水や洗浄剤を基本的に使わない表面処理技術
レーザークリーナーは、基本的に水や洗浄剤を使用せず、レーザー光によってサビ・塗装・黒皮・汚れなどを除去する表面処理技術です。
水を使わないため、乾燥工程を省略できるケースがあり、洗浄剤を使用しないため、薬品や廃液処理に関する工程を減らせる可能性があります。
一方で、加工時には粉塵・ヒューム・煙・臭気などが発生する場合がありますので、集塵や換気を含めた適切な作業環境が必要です。
レーザークリーナーという名前から「レーザーで洗う」というと少し不思議に感じるかもしれません。
でも実際には、
水で洗い流すのではなく、レーザーで必要な部分を除去する。
これがレーザークリーニングの大きな特徴です。
合同会社ジージービーは、レーザークリーナー専門メーカーとして、お客様の実際のワークによる加工テストを行い、用途に適したレーザークリーニング方法をご提案しています。
レーザークリーナー専門メーカー
合同会社ジージービー
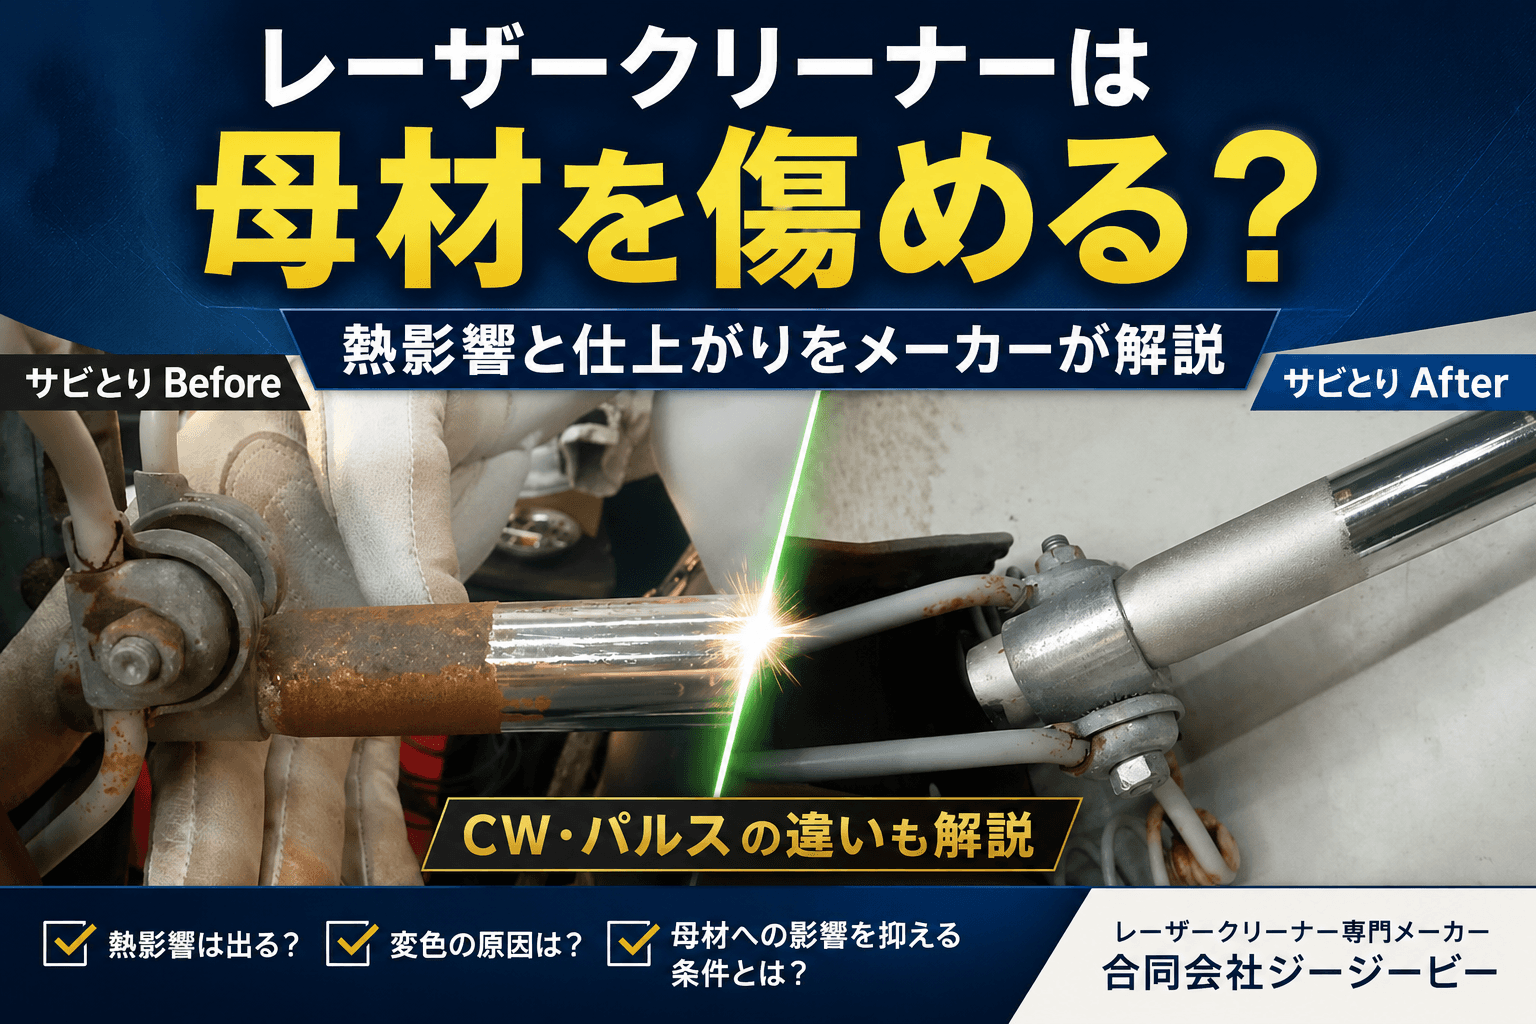
レーザークリーナーは母材を傷める?熱影響と仕上がりをメーカーが解説
「レーザークリーナーでサビは取れても、母材まで傷んでしまわないの?」
「レーザーを当てたところが変色することはない?」
「薄い材料にもレーザークリーナーを使える?」
レーザークリーナーの導入をご検討されているお客様から、このようなご質問をいただくことがあります。
結論から言うと、レーザークリーナーは加工対象や目的に合わせて適切な条件を設定することで、母材への影響を抑えながらサビ・塗装・黒皮・汚れなどを除去することが可能です。
しかし、
「レーザークリーナーなら絶対に母材を傷めない」
というわけではありません。
レーザーの種類、出力、走査速度、照射回数、焦点位置、母材の材質や板厚などによっては、熱影響や変色、表面状態の変化が発生する可能性があります。
今回は、レーザークリーナー専門メーカーの合同会社ジージービーが、レーザークリーナーによる母材への影響と、きれいに仕上げるための考え方について解説します。
レーザークリーナーは母材を削っているの?
レーザークリーナーは、サンダーやグラインダーのように研磨材を母材へ物理的に押し付けて削る方式とは異なります。
レーザーエネルギーを表面のサビ・塗膜・黒皮・汚れなどへ照射し、それらを除去する非接触の表面処理技術です。
そのため適切な条件で加工すれば、機械的な接触による削り過ぎや工具痕を抑えながら表面処理を行えることが、レーザークリーナーの大きな特徴です。
ただし、レーザーもエネルギーを母材表面へ与える加工です。
必要以上のエネルギーを与えれば、母材表面にも影響が生じる可能性があります。
つまり重要なのは、
「レーザーだから傷まない」のではなく、「母材と除去対象に合わせた加工条件を設定すること」
です。
母材への影響を左右する主な条件
レーザークリーナーによる母材への影響は、さまざまな条件によって変わります。
特に重要なのが、
レーザー方式(連続波・パルス)
レーザー出力
走査速度
照射回数
スキャン幅
焦点位置
母材の材質
母材の板厚
除去対象の種類や厚さ
などです。
例えば同じ出力でも、レーザーを速く走査する場合と、一か所へ長時間照射する場合では、母材へ入る熱量が変わります。
そのため、単純に**「○○Wなら母材を傷めない」**と判断することはできません。
連続波(CW)レーザークリーナーの熱影響
連続波(CW:Continuous Wave)レーザークリーナーは、レーザーを連続的に照射する方式です。
大きなエネルギーを連続して与えられるため、
大面積のサビ除去
H鋼・鉄骨などの黒皮除去
大型構造物の塗装剥離
建設機械の表面処理
など、処理速度を求められる用途で力を発揮します。
一方で、同じ場所へ長時間照射したり、加工速度が遅すぎたりすると、母材へ熱が蓄積する可能性があります。
そのため連続波レーザーでは、出力だけではなく、走査速度や照射方法を含めた条件設定が重要になります。
パルスレーザークリーナーは母材への熱影響を抑えやすい
パルスレーザークリーナーは、非常に短い時間のレーザーを繰り返し照射する方式です。
必要な部分へ瞬間的にエネルギーを与えるため、適切な加工条件では、連続波と比較して母材への熱影響を抑えやすいという特徴があります。
そのため、
精密部品
金型
薄板
アルミ
ステンレス
仕上がり品質を重視する加工
などでは、パルスレーザーが有力な選択肢になります。
ただし、
「パルスレーザーなら、どのような条件でも母材に影響しない」
という意味ではありません。
レーザー出力・周波数・パルス幅・走査速度などの設定によって加工結果は変わります。
連続波とパルス、どちらを選べばいい?
「母材への熱影響を抑えやすいなら、全部パルスレーザーで加工すればいいのでは?」
と思われるかもしれません。
しかし、実際の現場ではそれほど単純ではありません。
大面積のサビや黒皮、塗装などを除去する場合には、処理速度に優れる連続波レーザーが適しているケースがあります。
一方、精密部品や薄板、表面品質を重視する加工では、パルスレーザーが適している場合があります。
重要なのは、
「連続波とパルスのどちらが優れているか」ではなく、「何を加工するのかによって使い分けること」
です。
連続波とパルスの特徴や用途の違いについては、こちらの記事で詳しく解説しています。
レーザークリーナーの連続波(CW)とパルスの違いとは?用途・仕上がり・選び方を徹底比較
レーザー加工後に鉄が黒っぽくなった。これは母材が傷んでいる?
連続波レーザーで鉄鋼材の黒皮やサビなどを除去した際、加工後の表面が黒っぽく見える場合があります。
この状態を見て、
「黒皮が残っているのでは?」
「母材が焼けてしまったのでは?」
と心配されることがあります。
しかし、黒っぽく見えることだけを理由に、母材が損傷していると判断することはできません。
レーザー照射条件によっては、表面酸化や熱影響による色調変化が発生する場合があります。
また、必要とされる仕上がりも用途によって異なります。
例えば、塗装前処理として使用する場合と、金属光沢のある外観を求める場合では、求められる表面状態が違います。
ジージービーでは、実際に構造用鋼材を使用してレーザーによる黒皮除去の加工テストを行っています。
加工前・連続波による黒皮除去・パルスレーザーによる仕上げの違いについては、実際の加工写真を掲載したこちらの記事をご覧ください。
H鋼の黒皮除去はレーザークリーナーで可能?構造用鋼材による加工テストで検証
「きれいになった」と「良い表面処理」は同じではありません
レーザークリーニングで非常に重要なのが、見た目だけで加工結果を判断しないことです。
表面が銀色になったから成功。
黒っぽいから失敗。
必ずしもそうとは限りません。
例えば塗装前処理であれば、重要なのは次工程の塗装に適した表面状態になっているかどうかです。
金型であれば、表面精度を維持しながら付着物だけを除去できていることが重要になります。
溶接前処理であれば、溶接品質に影響するサビ・油分・酸化物などを適切に除去することが目的になります。
つまり、
「何を除去するか」だけではなく、「除去した後に何をするのか」まで考えて加工条件を決める。
これが重要です。
母材によってレーザーへの反応は違います
鉄・鋼材
サビ・黒皮・塗装などの除去用途が多く、連続波・パルスの両方式を用途によって使い分けることができます。
処理速度や要求される仕上がりを確認しながら、加工条件を決定します。
ステンレス
表面の変色や仕上がり品質を重視する場合には、熱影響を考慮した条件設定が重要です。
アルミ
鉄とはレーザーに対する反応が異なるため、母材への影響を確認しながら加工条件を設定する必要があります。
薄板
板厚が薄くなるほど熱による変形の影響を受けやすくなるため、レーザー出力・走査速度・照射回数などを慎重に設定します。
このように、同じレーザークリーナーでも、母材が変われば適切な加工条件も変わります。
ジージービーの連続波(CW)レーザークリーナー
ジージービーでは、加工対象や必要な処理能力に応じて、幅広い出力の連続波レーザークリーナーをラインアップしています。
GGB-CW1500W
GGB-CW2000W
GGB-CW3000W
GGB-CW6000W
大型鋼材・鉄骨・建設機械・橋梁などの大面積施工から、各種サビ・黒皮・塗装の除去まで、加工目的に合わせて仕様や加工条件を検討します。
ジージービーのパルスレーザークリーナー
パルスレーザークリーナーについても、加工面積や要求される仕上がりに応じたラインアップを展開しています。
GGB-LM100WS
GGB-LM200WS
GGB-LM300WS
GGB-L500W
GGB-L1000W
精密なクリーニングから、より広い面積を対象とした表面処理まで、用途に応じて出力や加工条件を検討します。
ジージービーは実際のワークによる加工テストを大切にしています
レーザークリーナーは、カタログに記載された出力だけで加工結果を判断できる機械ではありません。
例えば、
「鉄だからこの設定」
「アルミだからこの出力」
「塗装だからこのレーザー」
と単純に決められるものではありません。
母材、付着物、膜厚、表面状態、加工面積、必要な処理速度、要求される仕上がりなどによって、最適な条件は変わります。
そのためジージービーでは、可能な限りお客様の実際のワークを使用して加工テストを行うことを大切にしています。
実際にレーザーを照射し、
本当に除去できるのか
どの程度の速度で処理できるのか
母材への影響はどうか
どのような仕上がりになるのか
連続波とパルスのどちらが適しているのか
どの程度の出力が必要なのか
を確認します。
「母材を傷めないレーザー」ではなく「母材に合わせた加工条件」
レーザークリーナーを検討するとき、
「どの機械なら母材を傷めませんか?」
という考え方だけで機種を選ぶと、本当に必要な性能を見落としてしまうことがあります。
大切なのは、母材を確認し、除去対象を確認し、求める処理速度と仕上がりを確認した上で、その加工に適したレーザー方式・出力・加工条件を決めることです。
ジージービーでは、
ワークを確認する
↓
実機による加工テスト
↓
母材への影響を確認
↓
処理速度と仕上がりを確認
↓
加工条件を最適化
↓
用途に適した機種・仕様を決定
という流れを大切にしています。
メーカーとして単に機械を販売するのではなく、お客様の現場で実際に使える加工条件まで一緒に考えることが、ジージービーの役割だと考えています。
全国で実機デモ・加工テスト受付中
「レーザーでサビを落としたいけれど母材が心配」
「薄板なので変形しないか確認したい」
「アルミにも使用できる?」
「塗装だけを除去したい」
「CWとパルス、どちらを選べばいい?」
そのような段階からでもご相談いただけます。
ジージービーでは、お客様の実際のワークを使用した実機デモ・加工テストを行っています。
カタログスペックだけでは分からない処理速度・仕上がり・母材への影響を、実際の加工で確認してから導入を検討していただくことを大切にしています。
まとめ|レーザークリーナーは「条件設定」が重要
レーザークリーナーは、適切な加工条件を設定することで、母材への影響を抑えながらサビ・塗装・黒皮・汚れなどを除去できる表面処理技術です。
一方で、
「レーザーだから絶対に母材を傷めない」
というものではありません。
連続波かパルスか、何Wなのかということだけでなく、
母材
板厚
除去対象
レーザー出力
走査速度
照射回数
焦点位置
求められる仕上がり
などを総合的に考えることが重要です。
そして、最も確実なのは実際のワークで確認することです。
合同会社ジージービーは、レーザークリーナー専門メーカーとして、実機による加工テストとこれまで蓄積してきた施工・検証データをもとに、お客様と一緒に最適な加工方法を考えていきます。
サビ除去、黒皮除去、塗装剥離、金型クリーニングなどで、
「レーザークリーナーを使いたいけれど、母材への影響が心配」
という場合も、お気軽にご相談ください。
レーザークリーナー専門メーカー
合同会社ジージービー

レーザークリーナーの連続波(CW)とパルスの違いとは?用途・仕上がり・選び方を徹底比較
レーザークリーナーには「連続波」と「パルス」があります
レーザークリーナーの導入をご検討されているお客様から、
「連続波とパルスは何が違うの?」
「自社の用途にはどちらが合っているの?」
「出力が高いほど、よく除去できるの?」
といったご質問をいただくことがあります。
レーザークリーナーには、大きく分けて連続波(CW)レーザークリーナーとパルスレーザークリーナーの2つの方式があります。
どちらもレーザーを利用してサビ・塗装・黒皮・汚れなどを除去しますが、それぞれ得意とする加工が異なります。
基本的には、
連続波(CW)=広い面積を効率よく処理したい場合に適している
パルス=母材への熱影響を抑えながら、仕上がり品質を重視したい場合に適している
という違いがあります。
しかし、単純に「連続波は速い」「パルスはきれい」という理由だけで機種を選ぶことはおすすめしていません。
母材の材質、除去したいもの、膜厚、加工面積、必要な処理速度、求められる仕上がりによって、適切な方式や出力、加工条件は変わります。
今回は、レーザークリーナー専門メーカーの合同会社ジージービーが、連続波とパルスの違い、用途ごとの特徴、レーザークリーナーを選ぶ際のポイントを分かりやすく解説します。
連続波(CW)レーザークリーナーとは?
連続波(CW:Continuous Wave)レーザークリーナーは、レーザー光を連続的に照射する方式です。
高出力で連続的にエネルギーを与えられるため、広い面積を効率よく処理できることが大きな特徴です。
特に、
H鋼・鉄骨などの黒皮除去
大型鋼材のサビ除去
建設機械の塗装剥離
橋梁など大型構造物の塗装剥離
プラント設備のメンテナンス
など、大面積を処理する用途で力を発揮します。
処理速度や生産性を重視する現場では、連続波レーザークリーナーが有力な選択肢となります。
パルスレーザークリーナーとは?
パルスレーザークリーナーは、非常に短い時間のレーザーを繰り返し照射する方式です。
必要な部分へ瞬間的にエネルギーを与えることができるため、適切な条件設定を行うことで、母材への熱影響を抑えながら表面の付着物を除去しやすいという特徴があります。
特に、
金型クリーニング
精密部品
薄板
アルミ部品
ステンレス部品
表面品質を重視する加工
連続波レーザー加工後の仕上げ
などに適しています。
また、高出力のパルスレーザークリーナーを使用することで、仕上がり品質を重視しながら、より広い面積を効率よく処理することも可能です。
連続波とパルスの違いを比較
比較項目 | 連続波(CW) | パルス |
|---|---|---|
大面積の処理 | ◎ | ○ |
処理速度 | ◎ | ○~◎ |
母材への熱影響の抑えやすさ | △~○ | ◎ |
精密加工 | △ | ◎ |
仕上がり品質 | ○ | ◎ |
厚い付着物の除去 | ◎ | ○~◎ |
大型構造物 | ◎ | ○ |
薄板・精密部品 | △ | ◎ |
※上記は一般的な目安です。実際の加工性能は、レーザー出力・加工条件・母材・付着物・膜厚などによって異なります。
用途別|連続波とパルス、どちらを選ぶ?
H鋼・鉄骨の黒皮除去
おすすめ:連続波(CW)
H鋼や鉄骨など、広い面積の黒皮(ミルスケール)を除去する場合は、処理速度に優れる連続波レーザークリーナーが適しています。
大型鋼材では処理面積が大きくなるため、高出力の連続波レーザーを使用することで作業時間の短縮が期待できます。
さらに仕上がり品質を求める場合には、連続波で黒皮を効率よく除去した後、パルスレーザーで表面を仕上げる方法もあります。
塗装剥離
おすすめ:連続波(CW)/パルス
大型鋼材や構造物など、広い面積の塗装を効率よく剥離する場合には連続波レーザークリーナーが適しています。
一方、薄板や精密部品など、母材への熱影響をできるだけ抑えたい場合にはパルスレーザーが有効です。
ウレタン塗装・粉体塗装・エポキシ塗装・重防食塗装など、塗膜の種類や膜厚によって加工条件は大きく変わります。
そのためジージービーでは、可能な限り実際のワークによる加工テストを行った上で加工方法をご提案しています。
サビ除去
おすすめ:連続波(CW)/パルス
大型鋼材や広い面積のサビを効率よく処理する場合には、連続波レーザーが適しています。
一方、精密部品や仕上がり品質を重視する場合には、パルスレーザーが適しています。
同じ「サビ」でも、薄い赤錆から長期間腐食した厚いサビまで状態はさまざまです。
「サビ除去だから○○W」と単純に決めるのではなく、実際の腐食状態や必要な仕上がりを確認することが重要です。
金型クリーニング
おすすめ:パルス
金型表面のカーボンや樹脂残渣などを除去する場合には、パルスレーザークリーナーが適しています。
金型では表面精度が重要になるため、母材への影響をできるだけ抑えながら、必要な付着物を除去できる条件を見つけることが重要です。
薄板・精密部品
おすすめ:パルス
薄い鋼板や精密部品では、レーザーによる熱影響や変形に注意する必要があります。
そのため、加工条件を細かく調整しながら母材への影響を抑えやすいパルスレーザークリーナーが有力な選択肢となります。
「高出力=最適」とは限りません
レーザークリーナーを比較するとき、どうしても「何Wなのか」という数字に目が行きがちです。
しかし、出力が高ければ、すべての加工で優れているわけではありません。
大型鉄骨の塗装を広範囲に剥離するのであれば、高出力による処理速度が大きなメリットになります。
一方、薄板や精密部品に必要以上のエネルギーを与えると、変色・変形・表面状態の変化などにつながる可能性があります。
レーザークリーナー選びで重要なのは、
何を除去したいのか
母材は何か
付着物や塗膜の厚さ
どの程度の面積を処理するのか
どの程度の処理速度が必要なのか
加工後にどのような表面を求めるのか
を明確にすることです。
ジージービーでは、単純な出力の大小だけで判断するのではなく、お客様が実際に行いたい作業から逆算してレーザークリーナーを考えることを大切にしています。
連続波レーザーで母材が黒っぽくなることがあるのはなぜ?
連続波レーザーで黒皮や塗装などを除去した後、母材表面が黒っぽく見える場合があります。
これは加工条件によって、レーザー照射による熱影響や表面酸化などが発生することがあるためです。
「黒く見える=除去できていない」とは限りません。
塗装前処理として使用するのか、金属光沢まで求めるのかによっても必要な仕上がりは変わります。
外観品質を重視する場合には加工条件を調整したり、パルスレーザーによる仕上げ加工を組み合わせたりする方法もあります。
ジージービーの連続波(CW)レーザークリーナー
ジージービーでは、加工対象や必要な処理能力に合わせて、幅広い出力の連続波レーザークリーナーをラインアップしています。
GGB-CW1500W
GGB-CW2000W
GGB-CW3000W
GGB-CW6000W
小~中規模の加工から、大型鋼材・鉄骨・建設機械・橋梁などの大面積施工まで、実際の現場や用途を想定した製品を展開しています。
ジージービーのパルスレーザークリーナー
パルスレーザークリーナーについても、精密加工から大面積加工まで対応できるラインアップを展開しています。
GGB-LM100WS
GGB-LM200WS
GGB-LM300WS
GGB-L500W
GGB-L1000W
100Wクラスから1000Wクラスまで、加工対象の大きさ、必要な処理速度、母材への熱影響、求められる仕上がり品質などを考えながら、用途に適した仕様をご提案します。
ジージービーは「売ること」より「実際に使えること」を大切にしています
ジージービーは、レーザークリーナー専門メーカーです。
私たちが大切にしているのは、カタログスペックだけで機種をおすすめすることではありません。
お客様が、
「何をきれいにしたいのか」
「どのくらいの速度で作業したいのか」
「どのような仕上がりを求めているのか」
を確認し、実際の使用環境まで考えながらレーザークリーナーをご提案することを大切にしています。
そのためジージービーでは、実機による加工テストを積極的に行っています。
実際のワークにレーザーを照射し、除去性能・加工速度・仕上がり・母材への影響などを確認した上で、お客様と一緒に最適な加工方法を考えていきます。
「機械を導入すること」がゴールではなく、「導入したレーザークリーナーがお客様の現場で活躍すること」が私たちの目標です。
レーザークリーナーメーカーだからこそ、できる提案があります
レーザークリーナーは、機械を導入すれば、すべてのワークを同じ条件で加工できるものではありません。
材質や付着物が変われば、適切な加工条件も変わります。
だからこそジージービーでは、レーザークリーナーメーカーとして、
実機テスト → 加工条件の検証 → 機種・仕様の選定 → 導入
という流れを大切にしています。
「連続波とパルス、どちらがいいですか?」
というご相談に対しても、一方的に機種を決めるのではなく、お客様の加工内容や現場環境、求める仕上がりを確認しながら、一緒に最適な答えを探していきます。
全国で実機デモ・加工テスト受付中
ジージービーでは、レーザークリーナーをご検討のお客様を対象に、実機によるデモ・加工テストを実施しています。
お客様の実際のワークを加工し、
除去できるのか
どのくらいの速度で加工できるのか
どのような仕上がりになるのか
母材への影響はどうか
連続波とパルスのどちらが適しているのか
どの程度の出力が必要なのか
を実際に確認します。
「まだ導入機種が決まっていない」
「レーザーで加工できるかどうかも分からない」
という段階でも構いません。
加工したいワークや、現在の作業で抱えている課題を、まずはジージービーへお聞かせください。
まとめ|連続波とパルスは「どちらが上」ではなく「用途で選ぶ」
レーザークリーナーには、連続波(CW)とパルスという2つの方式があります。
大面積を効率よく処理したい場合には連続波レーザークリーナー。
母材への熱影響を抑えながら、精密な加工や仕上がり品質を重視する場合にはパルスレーザークリーナー。
これが基本的な考え方です。
しかし、実際には母材・付着物・膜厚・処理面積・必要な加工速度・要求品質によって最適な答えは変わります。
ジージービーは、連続波・パルスの両方式をラインアップするレーザークリーナー専門メーカーです。
私たちは、単にレーザークリーナーを販売することではなく、お客様が抱えている「落としたい・剥がしたい・きれいにしたい」という課題を、レーザー技術で解決することを目指しています。
実機による加工テストとこれまで蓄積してきた施工・検証データを活用し、お客様と一緒に最適なレーザークリーニング方法を考えていきます。
黒皮除去、サビ除去、塗装剥離、金型クリーニングなどでお困りでしたら、ぜひ一度ご相談ください。
合同会社ジージービー
【2026年 夏季休暇のお知らせ】
【2026年 夏季休暇のお知らせ】
平素より合同会社ジージービーをご愛顧いただき、誠にありがとうございます。
誠に勝手ながら、弊社では下記の期間を夏季休暇とさせていただきます。
■夏季休暇期間
2026年8月8日(土)~8月16日(日)
休業期間中にいただきましたお問い合わせにつきましては、2026年8月17日(月)より順次対応いたします。
お客様ならびに関係者の皆様にはご不便をおかけいたしますが、何卒ご理解賜りますようお願い申し上げます。
今後とも合同会社ジージービーをよろしくお願いいたします。
合同会社ジージービー